
果汁选巴氏还是UHT,先别急着比温度。清汁、NFC果汁和果浆型饮料的pH、黏度、颗粒和微生物状态不同,后面用什么包装、怎么灌装、走不走冷链,也会改变热处理的做法。
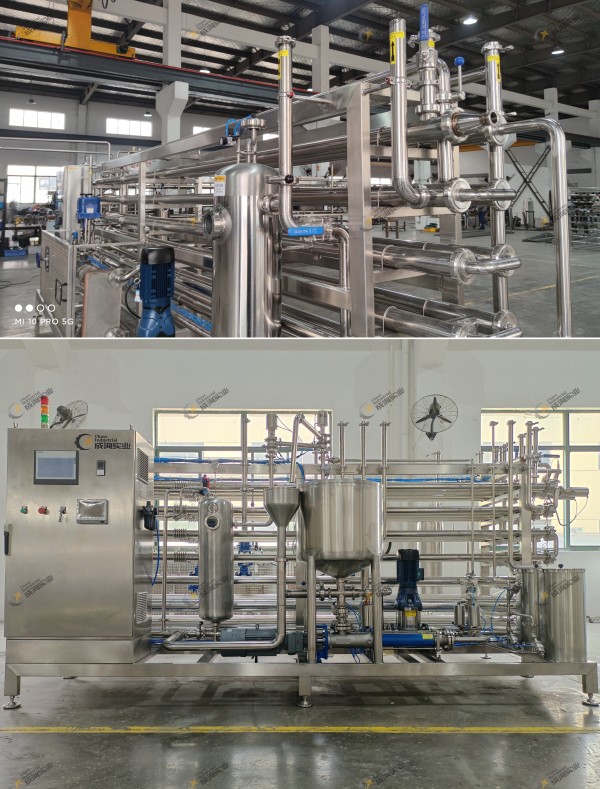
巴氏杀菌与UHT对应不同的产品路线
巴氏产品通常会继续冷却,后面走冷藏或较短的销售周期。UHT后面则要接无菌缓冲、无菌管路和无菌灌装,包装材料也要适合这条路线。只换一台UHT杀菌机,普通灌装线不会因此变成无菌线。
热处理要完成需要的微生物控制,又不能让果汁承受过多热负荷。同一套设备换了产品,温度和保持时间要重新核对,加热、回流和冷却的设置也可能要改。
产品特性会影响换热方式
清汁在换热器里比较好走,含浆或带颗粒的产品则更容易出现阻力、结垢和停留。这时要看换热结构、管径、保持管和阀组,也要看连续跑了几小时后设备是什么状态,不能只看刚开机的数据。
同样是含浆饮料,果肉颗粒大小和浓度不同,换热和停留状态也会变。温度探头读到的是液相温度,不能直接代表颗粒内部的受热情况。
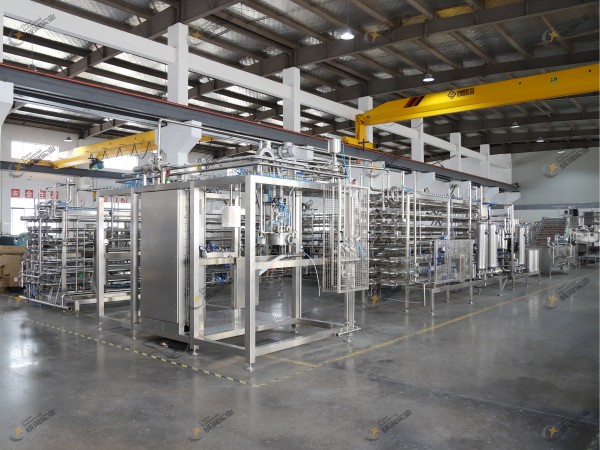
包装和灌装决定后段边界
产品离开杀菌段后,如果又进入普通缓冲罐、管路或灌装机,前面做UHT就失去了意义。UHT要把无菌缓冲、灌装、包装材料和CIP/SIP边界连在一起。巴氏路线则要把冷却能力、冷链和销售周期对上。
调试时记录实际产品、流量、温度、保持、回流和冷却情况。别的产品用过的参数可以参考,不能直接照搬。否则可能杀菌不足,也可能平白增加风味和颜色损失。
开机升温或生产中掉温时,物料通常要回流。回到哪里,多久后可以重新切入生产,这些不能临时让操作员凭经验决定。
回流时间拉长后,产品可能反复受热。这批物料是继续生产、单独隔离还是排放,控制程序和操作记录里都要找得到答案。
停机后管路里还留着果汁。在高温段放得太久,颜色和风味会继续变化;直接排掉,损失又会上升。所以排空、回收和清洗的顺序要和实际管路布置对应。
同一条线做多种果汁,就不能只存一组温度参数。流量、黏度、颗粒和包装变了,对应的生产设置也要分开记录。
记录要能对应到具体批次和包装形式。一旦出现颜色、风味、封口或微生物问题,才能往回查到哪个环节。
包装测试也不能等到热处理参数定了以后再做。瓶子、袋子或纸盒能不能承受灌装温度,封口后有没有渗漏,都会直接影响最后结果。
货架期是整条生产路线做出来的,不是设备名称自带的。试机时让产品完整走过加热、保持、冷却和灌装,再把包装好的产品放到计划的储存条件下继续观察。

关注官方抖音号

关注微信公众号


