
果汁经过破碎、打浆、泵送和调配后,往往会带入空气。一部分形成气泡,一部分溶在果汁里。氧会参与多酚氧化,也会加快抗坏血酸等成分的变化,让果汁更容易褐变。这些气体进入后段,还可能造成泵送不稳、换热器供料波动,影响灌装液位和包装外观。
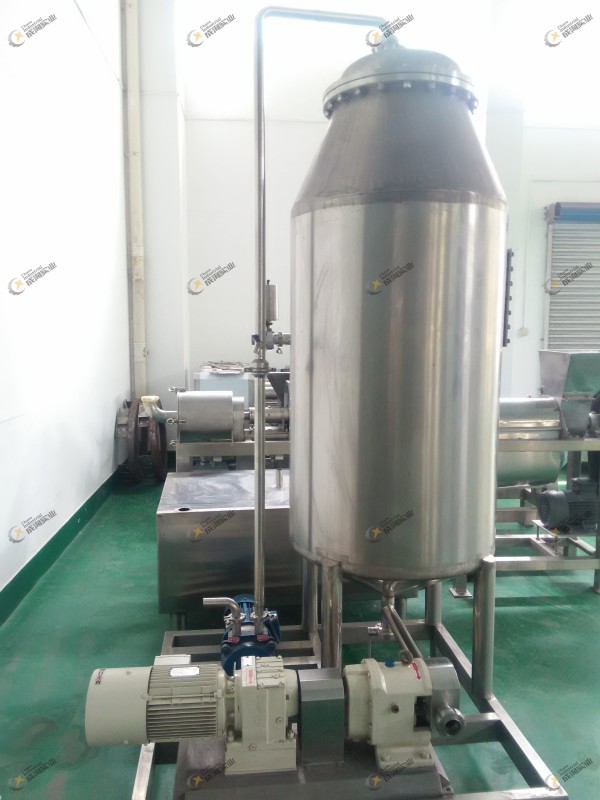
真空脱气处理的不只是表面泡沫
真空脱气是在较低压力下让气体从果汁中析出,再由真空系统排走。能脱出多少气体,与果汁温度、黏度、含气量、真空状态和停留时间有关。清汁、果浆和调配饮料的物性不同,不能套用同一组运行参数。
果汁温度较低或黏度较高时,气体析出和传质速度可能下降。泡沫多也不一定全是脱气问题,供料泵吸空、管路漏气、回流方式不合适,同样会把空气重新带入物料。
脱气机要和前后段一起看
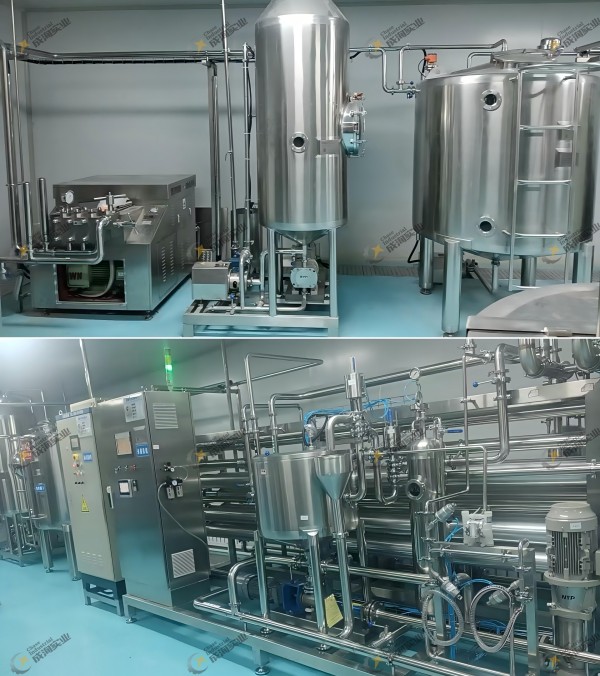
脱气机前面需要稳定供料,后面通常还要连接均质、杀菌、缓冲或灌装。供料忽高忽低,罐内液位和停留时间就会变化;下游背压不稳,出口流量也会跟着波动。真空泵、冷凝排液、阀组和CIP回路都属于这一段工艺,不能只看脱气罐本体。
怎么判断脱气有没有起作用
可以把入口温度、运行真空、进出口流量、泡沫变化和灌装表现放在同一份记录里。若目的是改善氧化,还要采用约定的取样和检测方法。只看真空表达到某个数值,无法说明果汁中的气体已经降到需要的程度。
脱气也不是所有问题的答案。它不能代替原料卫生、正确的热处理、密封灌装和储存管理。颜色或风味发生变化时,还要检查原料、加热过程、包装阻隔和储运条件。
设备规格还要和生产节拍相符。前段来料时快时慢,脱气罐液位会反复变化;后段短暂停机,如果没有合适的回流或缓冲,果汁可能在设备内停留过久。连续生产时,这些变化往往比铭牌上的额定处理量更影响使用。
清洗同样不能后补。果浆类物料容易在罐壁、喷淋覆盖不足的位置和小口径管路中残留。设计时要确认排空、回流和清洗液能够到达的位置,调试后也要检查清洗恢复是否稳定。
如果生产多种果汁,换产时还要观察上一批物料是否残留,以及不同黏度产品切换后液位和真空控制是否需要调整。把这些情况列入试机,比只在单一产品上跑一小段时间更接近实际生产。
针对具体项目,先确认果汁类型、温度、黏度、当前出现的泡沫或供料问题,再核对后段设备允许的压力和流量。
调试时连续记录泡沫、供料、灌装和产品变化,再调整真空、液位和停留时间。设备和接口的配置要跟着这些数据走。

关注官方抖音号

关注微信公众号


