
年产量可以用来估算平均日产需求。选设备时,还要核对旺季来料和实际开机时间;发现产能有缺口,先把开机时间排清楚,再考虑加大设备。下面用一组假设参数,算出需要多大的小时处理量。
产能核算指的是把整线折算成可以互相对照的产量单位。原料按吨每小时,成品按吨每天,包装按袋或桶每小时,三者之间靠得率、浓缩倍数和包装规格换算,少一个参数就换不过去。同一批原料做成原浆和做成 70 Brix 浓缩汁,成品吨数差得很远,谈产能之前先确认按哪一种计。
|
口径 |
单位 |
主要用途 |
换算要带的参数 |
|
原料处理量 |
吨每小时 |
前处理与打浆配置 |
不涉及 |
|
成品产量 |
吨每天 |
产能规划与成本核算 |
得率、浓缩倍数 |
|
包装产量 |
袋或桶每小时 |
灌装段节拍匹配 |
包装规格 |
铭牌产能按连续运行标定,实际可用工时要从班次总时长里逐项扣除。扣多少取决于具体产线:罐容和管路长度决定清洗循环的时长,品种数量决定换产次数,原料供应节拍决定等料时间,设备状况决定故障停机。这几项在方案阶段只能估,投产后要按实际记录修正。
清洗时长有下限,循环、升温、排放省不掉,能减的通常是次数:同品种连续排产可把一天两次并为一次,前提是经延长连续生产的验证,仍满足卫生与产品质量要求,客户认可不能替代这一步验证。具体能挤出多少,要看 CIP 程序怎么设、管路怎么布。
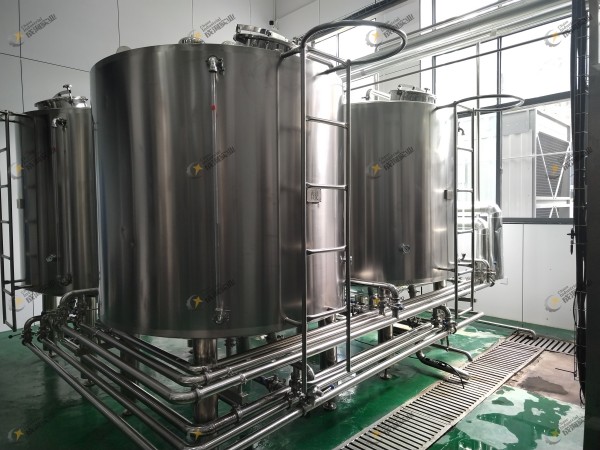
以下参数均为假设,用于说明算法:全年成品 3000 吨,得率 60%,200 个生产日,双班 16 小时,每天清洗两次合计 2 小时、换产 1 小时、等料与故障 1 小时。
|
步骤 |
算式 |
结果 |
|
平均日产成品 |
3000 ÷ 200 |
15 吨 |
|
折成原料 |
15 ÷ 0.6 |
25 吨 |
|
有效运行时间 |
16 − 2 − 1 − 1(清洗、换产、故障) |
12 小时 |
|
平均所需处理量 |
25 ÷ 12 |
约 2.1 吨每小时 |
|
全年原料需求 |
3000 ÷ 0.6 |
5000 吨 |
|
旺季 45 天原料(占全年六成) |
5000 × 0.6 |
3000 吨 |
|
旺季日均原料 |
3000 ÷ 45 |
约 67 吨 |
|
旺季所需处理量 |
67 ÷ 12 |
约 5.6 吨每小时 |
这组旺季数有两个前提。一是那六成指全年原料集中在旺季 45 天到厂的比例,与前面 60% 的出浆得率没有关系,两个数只是碰巧相同,不能互相代入。二是 67 吨是旺季的日均来料量,不等于峰值,实际还要看单日最高到厂量,收货最集中的那几天通常高于日均,排产要按最高日再核一遍。
把两个数放在一起:平均季需要 2.1 吨每小时,一条 5 吨每小时的线只跑到四成负荷;旺季需要 5.6 吨每小时,超出额定约 11%。这个差距不是设备不行,是选型时只看了平均数。
先别急着扩容,看工时还能不能排到 14 小时。这 2 小时不是把清洗换个时段就自动省出来的,要靠两个扣减项真的减下去。
怎么算:清洗由每日两次并为一次,从 2 小时降到 1 小时;同品种订单并批,换产从 1 小时降到 0;等料与故障仍按 1 小时计,16 − 1 − 0 − 1 = 14。
这需要满足两个条件:减少清洗次数前,要验证延长连续生产后仍能满足卫生与产品质量要求,客户认可不能代替验证;同品种订单能否合并生产,要看品种和交期。有一项做不到,就按 13 小时或原来的 12 小时重新计算。
14 小时成立时,67 ÷ 14 约 4.8 吨每小时,5 吨的线刚好落回额定以内,但已经占到 95%。
如果 14 小时也排不出来,再核两件事:现有机组长期跑在额定的什么位置,设计余量还剩多少;哪一段最先到上限。两项都确认到顶了,才谈扩容或者旺季委托代加工。余量留多大也要算账,设备、人工、清洗都按峰值摊,淡季开机不足,吨成本会上去。
前处理、打浆、杀菌、灌装四段能力很少一致,整线按最慢那段出料。这几段的数字不能直接比:前处理按原料吨每小时标,杀菌和灌装按成品吨每小时标,中间差一个得率。每小时 5 吨原料的前处理,按 60% 得率折成成品只有 3 吨每小时;杀菌段如果标 4 吨成品每小时,卡住的其实是前处理。
换成同一口径再看,多数线卡在杀菌与灌装,因为保持时间由工艺定、灌装节拍由设备结构定,可调范围小。判断要不要换,先核这段长期跑在额定的什么位置、设计余量还剩多少。如果它还没到额定,而前面已经堆料,说明瓶颈可能不在这段,还要往下游继续查;但这只是排查线索,不能反过来断定处理能力够用,物料形态、进料状态和运行记录都要一起看。
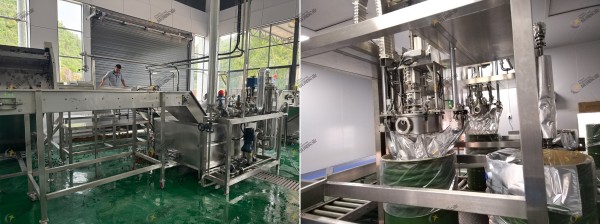
打浆段弹性大一些,缓冲罐能把前后两段隔开,各自按自己的节奏走。罐容按换包材、换品种的停机时间倒推,不建议用加大罐容替代产能配置,罐做大了料在里面待得久,风味和清洗都受影响。
这组算例说明,统一产量口径才能把后面的数算准,算清工时才能看清旺季需求,核对瓶颈才能避免扩错工段。完成这三步,再判断是否需要增加设备。

关注官方抖音号

关注微信公众号


