
一条线算不算无菌线,看的不是杀菌机,而是杀菌点之后那一段有没有一直守住无菌条件。产品从保持管出口走到封上口,中间要过冷却、无菌暂存、无菌输送、灌装和封口,任何一处漏进空气,前面温度控制得再准也保不住。
无菌边界指的是最后一道无菌处理之后、产品封口之前的全部接触面,包括这一段空间本身、阀门和仪表接口。划这条线不是为了好看,是为了分清责任:边界之内没守住,坏的是整批;边界之外出问题,通常只影响一批。
UHT杀菌机只管到自己的出口,物料在里面被加热保温,出了这个口就不再负责,后面的冷却、暂存、输送、灌装和封口都要靠整条线兜住。
出口这个点,就是无菌边界的起点。
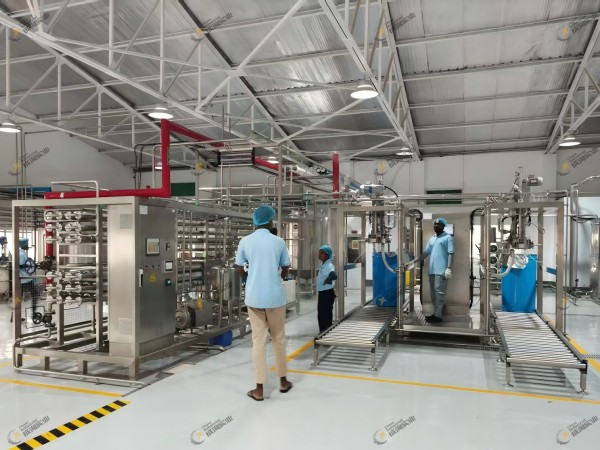
因为杀菌机连续出料,多头灌装机一批一批取料,两边节奏对不上,落差只能由缓冲罐承担,而它同时还是一个压力容器,不是单纯的装料大桶。
罐内一般通入无菌空气或氮气维持微正压,挡住外部空气倒灌。液位高了,顶部气相空间被压缩;液位低了,泵容易抽空,压力跟着波动。压力和液位这两个读数,往往比温度表更早出现异常。
缓冲量要按灌装节拍算,不能按经验估。停机时间一旦超过缓冲能力,杀菌段只能回流,产品多受一次热负荷,颜色和风味都会跟着变。
破口大多不在设备本体,而在接口上:无菌阀组的密封是第一道屏障,密封一失效,物料就和外部直接相通。
取样口最容易被忽略,取样时不做无菌处理,等于人为开了一个口。压力表、流量计、温度传感器怎么接到管路上,同样算在边界里面。管路还必须能完全排空,坡度不够或者有平管段,积料的地方清洗和蒸汽灭菌都到不了。
包材杀菌、灌装阀动作、灌装区环境,是三件要分开管的事,其中任何一件松掉,前面的无菌处理都留不住。
包装材料进灌装机之前必须先杀菌,方式和强度跟包材材质、走膜速度匹配。灌装阀的动作精度不只影响液位,也影响阀口残留。灌装区一般保持正压和洁净度,真正难管的是人和工具的进出。封口的温度、压力、保持时间任何一项不稳,封口不良就是胀包最直接的原因之一。
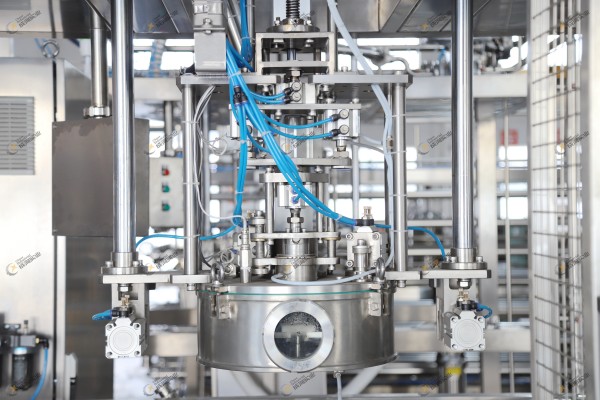
蒸汽到不了的地方就是破口,所以开工前要对无菌段通蒸汽灭菌,并把这个状态保持到这一批灌装结束。
支管、盲端和闲置接口是不是都在覆盖范围内,决定这次灭菌到底到不到位。清洗也得进到同样的位置,这些地方积着残留物,直接通蒸汽冲不干净,行业上的做法是先用1%到2%的碱液在70到80摄氏度循环一遍,再进蒸汽灭菌。
中途停机怎么处理,也是很多项目投产前没想清楚的事:停多久算安全,重新开机是直接恢复,还是要重新灭菌。这些在开工前定不下来,现场只能临时判断。
先看坏的是不是集中在某一个灌装头,是的话问题基本不在杀菌段,而是在封口、无菌罐或者包材杀菌那一段。
接着翻封口参数的记录,再查无菌罐的压力和液位,然后是包材杀菌段,最后才回到杀菌机。原因是杀菌机出问题一般影响整批,很少只坏几包。
不能,一条普通热灌装线把杀菌机换成UHT,得到的只是多受了一次高温处理的产品,线本身并没有变成无菌线。
差别不在杀菌机,而在杀菌点之后有没有无菌暂存、无菌输送、受控的灌装环境和包材杀菌。这一段缺了,产品该走冷链还是走冷链。常温无菌产品的货架期能到6到12个月,前提是整条无菌链一直成立,而不是某一台设备状态好。
不是所有产品都该上无菌线,产品在本地卖、周转快、一直走冷链、包装又是小规格多品种的,硬上反而多背一套灭菌和验证的成本。
判断要不要做,看的是产品销售半径和能接受的储存条件。这类项目上无菌线,日常停机和包材杀菌的班次一班都省不掉。
需要知道产品是什么、有没有颗粒、黏度大概多少、计划用什么包装、要不要常温储运、每天开几个班、灌装机是单头还是多头。
这些条件会改变缓冲量、蒸汽灭菌方式、包材杀菌方案和灌装环境的设计。产品和包装先定下来,杀菌点的位置和无菌边界的划分才有依据。
关注点
普通热灌装线
杀菌之后的路径
直接冷却灌装
先进无菌罐,再无菌输送
包材什么时候杀菌
灌装完成之后
进灌装机之前
常温货架期
不成立
整条无菌链都成立时才有
无菌线

关注官方抖音号

关注微信公众号


